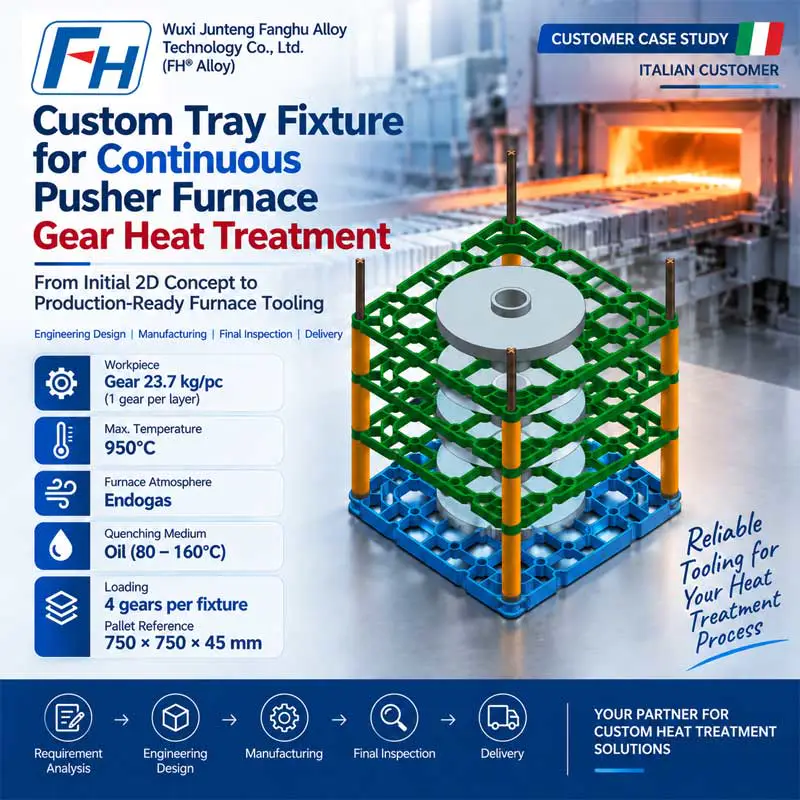
Anpassat brickfixtursystem för kontinuerlig värmebehandling av tryckugnsredskap
Kundfallsstudie | Engineering Design, Ritningsgodkännande, Tillverkning & Leverans
Produkt: Anpassat värmebehandlingsbricka fixtursystem
Ugnstyp: Kontinuerlig pusherugn
Applikation: Kemisk-termisk behandling av växlar
Ugnsatmosfär: Endogas
Maximal temperatur: 950°C
Släckmedel: Olja, 80–160°C
Arbetsstycke: Växel, ca. 23,7 kg/st
Laddar: 4 växlar per fixtur
Initial fackreferens: 750 × 750 × 45 mm
Lastning / lossning: Manuell
Preliminär kvantitet: 40 set
Tillverkare: Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy)
Projektöversikt
FH® Alloy fick en förfrågan om ett skräddarsytt värmebehandlingsbrickfixtursystem för användning i en kontinuerlig pusherugn för kemisk-termisk behandling av kugghjul.
Kunden hade ett första 2D-koncept och en applikationsskiss, men ritningarna var inte tillräckligt kompletta för direkt produktion.
Istället bad de FH® Alloy att använda vår erfarenhet av ugnsverktyg för att fastställa och optimera:
- brickans mått,
- stödstruktur,
- vertikalt styrarrangemang,
- mellanliggande bussningar,
- gjutmaterial,
- och den övergripande rackkonfigurationen.
En komplett teknisk ritning krävdes för att kundens slutanvändare skulle granska och godkänna innan produktion.
Efter teknisk utvärdering slutförde FH® Alloy fixturdesignen, förberedde de nödvändiga ritningarna, fortsatte med tillverkningen efter godkännande, utförde slutlig kvalitetsinspektion och levererade det färdiga verktyget.
Detta projekt innebar därför mycket mer än enkel tillverkning av tillverkning till tryck.
Det var en komplett:
Ansökningsgranskning → Teknisk design → Ritningsgodkännande → Tillverkning → Inspektion → Leverans
Kundens driftsvillkor
Kunden lämnade detaljerad värmebehandlingsinformation för att stödja fixturdesignen.
| Objekt | Kundkrav |
| Typ av ugn | Kontinuerlig pusherugn |
| Process | Kemisk-termisk behandling |
| Ugnsatmosfär | Endogas |
| Maximal temperatur | 950°C |
| Släckmedel | Olja |
| Olja Temperature | 80–160°C |
| Huvudarbetsstycke | Gear |
| Växelvikt | Ca. 23,7 kg/st |
| Kugghjul per armatur | 4 st |
| Initial fackreferens | 750 × 750 × 45 mm |
| Laddningsmetod | Manuell |
| Avlastningsmetod | Manuell |
| Preliminär kvantitet | Ca. 40 set |
Dessa parametrar utgjorde grunden för FH® Alloys tekniska design.
Kunden behövde mer än en 2D-ritning
En av nyckelfunktionerna i detta projekt var att kunden redan hade en grundskiss, men ändå krävde FH® Alloy för att utveckla den kompletta produktionsfärdiga fixturdesignen.
Kunden bad specifikt FH® Alloy att använda vår praktiska leveranserfarenhet för att bestämma en lämplig konfiguration för:
- brickstruktur,
- står/stöder,
- vertikala styrningar,
- mellanliggande bussningar,
- gjutmaterial,
- och komponentdimensioner.
Den färdiga ingenjörsritningen behövde sedan lämnas in till kunden för godkännande.
Detta skiljer sig från konventionell OEM-produktion där leverantören helt enkelt följer en färdig ritning.
För detta projekt deltog FH® Alloy direkt i konstruktionsstadiet.
Ingenjörsutmaning
Verktygen måste fungera tillförlitligt under flera krävande förhållanden.
1. Kontinuerlig drivugnsdrift
I en skjutugn flyttas brickor och fixturer upprepade gånger genom ugnslinjen.
Verktyget måste därför beakta:
- upprepad mekanisk rörelse,
- stödja stabilitet,
- dimensionell konsistens,
- och pålitlig kontakt mellan fixturkomponenter.
Strukturen måste vara lämplig inte bara för hög temperatur, utan också för upprepade produktionscykler.
2. Kugglastning
Varje bearbetad redskap vägde ungefär:
23,7 kg
Kunden tänkte ladda:
4 växlar per fixtur
Detta innebar att arbetsstyckets grundvikt var ungefär:
94,8 kg per lastenhet
innan du överväger vikten på själva fixturen.
FH® Alloy behövde därför utvärdera stödpositionerna och brickstrukturen så att kugghjulen kunde lastas säkert och vikten fördelas effektivt.
3. 950°C Endogasatmosfär
Armaturen var avsedd för kemisk-termisk behandling vid temperaturer upp till:
950°C
i en endogas atmosfär.
Vid denna temperatur måste ugnsverktyg bibehålla tillräcklig hållfasthet vid hög temperatur och dimensionsstabilitet under upprepade produktionscykler.
Gjutmaterialet och konstruktionssektionerna behövde därför väljas tillsammans snarare än var för sig.
4. Oljekylning vid 80–160°C
Efter värmebehandling utsätts verktyget för oljesläckande förhållanden.
Kunden angav ett oljetemperaturintervall på:
80–160°C
Denna stora temperaturförändring från ugnsdrift till härdning skapar termisk stress i verktyget.
Av denna anledning ansåg FH® Alloy:
- termisk expansion,
- termisk sammandragning,
- strukturell styvhet,
- stödgeometri,
- och potentiell deformation
under ingenjörsstadiet.
Föreslagen fixturstruktur
Enligt kundens ursprungliga koncept inkluderade ett racksystem flera nyckelkomponenter.
Dessa inkluderade:
Basbrickor
Kundens initiala referens angav en fackstorlek på ungefär:
750 × 750 × 45 mm
FH® Alloy granskade brickgeometrin i enlighet med växelbelastningen och ugnsförhållandena.
Vertikala guider
Det ursprungliga rackkonceptet inkluderade:
4 vertikala guider
Dessa styrningar hjälper till att bibehålla den relativa positionen för de staplade fixturkomponenterna och stöder det övergripande arrangemanget under laddning och ugnsdrift.
Mellanbussningar
Kundens koncept inkluderade:
12 mellanbussningar
FH® Alloy utvärderade bussningsarrangemanget tillsammans med de vertikala stöden och brickstrukturen för att säkerställa praktisk montering och avstånd.
Optimering för manuell lastning och lossning
Kunden angav specifikt att fixturerna skulle lastas och lossas manuellt.
Detta var en viktig designinput.
Verktygen behövde därför inte bara ta hänsyn till ugnens prestanda, utan även operatörens användbarhet.
FH® Alloy recenserade:
- tillgänglighet till växlarna,
- brickavstånd,
- stödpositioner,
- komponenthantering,
- och praktisk montering.
Målet var att ge tillräcklig strukturell styrka utan att göra lastningen onödigt svår.
Materialvalsstöd
Kunden bad även FH® Alloy att rekommendera ett lämpligt gjutmaterial baserat på vår erfarenhet.
För värmebehandlingsverktyg bör materialvalet överväga:
- 950°C maxtemperatur,
- endogas atmosfär,
- oljesläckning,
- termisk cykling,
- arbetsstyckets belastning,
- och fixturstruktur.
FH® Alloy utvärderade därför materialet tillsammans med den slutliga designen snarare än att behandla materialvalet som ett separat inköpsbeslut.
Denna typ av teknisk support är särskilt viktig när en kund har processdata men ännu inte har slutfört ugnsverktygsspecifikationen.
Från initial skiss till komplett teknisk ritning
Kunden krävde att FH® Alloy skulle tillhandahålla ritningar för tekniskt godkännande före produktion.
Projektets arbetsflöde var därför:
Kundens 2D-koncept / Driftsdata
↓
Process & belastningsanalys
↓
Utveckling av brick- och ställstruktur
↓
Guide- och bussningsoptimering
↓
Materialutvärdering
↓
Komplett teknisk ritning
↓
Kund-/slutanvändargranskning
↓
Produktionsgodkännande
Detta godkännandesteg minskade risken för missförstånd före tillverkning och säkerställde att produktionsverktygen matchade kundens applikationskrav.
Kundernas förtroende för FH® Alloys tekniska förmåga
En viktig del av detta projekt var kundens förväntan att FH® Alloy skulle bidra med ingenjörserfarenhet snarare än att bara ge en offert.
Kunden bad oss specifikt hjälpa till att välja:
- den optimala brickstorleken,
- stativ/stativ dimensioner,
- mellanliggande bussningar,
- och gjutmaterial.
De uttryckte också förtroende för FH® Alloys erfarenhet av att leverera värmebehandlingsverktyg och begärde våra tekniska ritningar för deras kunds tekniska godkännande.
Detta visar vilken roll FH® Alloy kan spela som ingenjörs- och tillverkningspartner, snarare än bara en komponentleverantör.
Tillverkning
Efter att design och ritningar godkänts fortsatte FH® Alloy med tillverkningen av fixtursystemet.
Tillverkning was carried out according to the final engineering drawings, with particular attention to:
- brickgeometri,
- styrpositioner,
- bussningsmått,
- monteringskompatibilitet,
- och dimensionell överensstämmelse mellan olika fixturkomponenter.
För ett flerkomponentsystem som detta är dimensionskontroll särskilt viktigt eftersom alla delar måste samverka under lastning och ugnsdrift.
Slutlig kvalitetsinspektion
Före leverans genomförde FH® Alloy slutbesiktning av det färdiga verktyget.
Kvalitetskontroll ingår:
Dimensionell inspektion
Kontroll av huvudmåtten mot godkända produktionsritningar.
Strukturell inspektion
Inspektera brickor, styrningar, stöd och anslutningskomponenter.
Monteringskompatibilitet
Bekräfta att de enskilda komponenterna passade ihop korrekt som ett komplett racksystem.
Ritningsöverensstämmelse
Verifiera att de färdiga produkterna matchade den kundgodkända tekniska designen.
Efter att produkterna klarat slutbesiktningen förbereddes de för leverans.
Projektspecifikationer
| Objekt | Specifikation |
| Produkt | Fixtursystem för värmebehandlingsbrickor |
| Typ av ugn | Kontinuerlig pusherugn |
| Ansökan | Kemisk-termisk behandling av växlar |
| Atmosfär | Endogas |
| Maximal temperatur | 950°C |
| Släckning | Olja |
| Släckning Oil Temperature | 80–160°C |
| Växelvikt | Ca. 23,7 kg/st |
| Laddar | 4 växlar per fixtur |
| Arbetsstyckets belastning | Ca. 94,8 kg per fixtur |
| Initial fackreferens | 750 × 750 × 45 mm |
| Laddar / Unloading | Manuell |
| Huvudkomponenter | Trays Vertikala guider Mellanbussningar |
| Preliminär kvantitet | Ca. 40 set |
| Ritningsstatus | Kunden levererade initialt koncept; kompletta ritningar utvecklade av FH® Alloy |
| Projektets omfattning | Design → Godkännande → Produktion → Besiktning → Leverans |
Projektets höjdpunkter
Engineering Beyond Build-to-Print
Kunden hade ett initialt 2D-koncept, men FH® Alloy ansvarade för att ta fram de kompletta produktionsfärdiga verktygsritningarna.
Designad kring verkliga processförhållanden
Armaturens design beaktas:
950°C Endogas Oil Quenching Gear Load Manuell Handling
snarare än att bara följa yttre dimensioner.
Komplett racksystem
Projektet involverade inte bara brickor utan också:
- vertikala styrningar,
- mellanliggande bussningar,
- stödjer,
- och relaterade strukturella komponenter.
Kundgodkännande före produktion
FH® Alloy tillhandahöll kompletta tekniska ritningar för kunden och slutanvändaren att granska innan tillverkning.
Fullständigt projektutförande
Projektet omfattade:
Engineering Design → Ritningsgodkännande → Tillverkning → Slutbesiktning → Leverans
Varför välja FH®-legering för skjutugnsverktyg?
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy) designar och tillverkar skräddarsydda ugnsverktyg för industriella värmebehandlingstillämpningar, inklusive:
- Påskjutare ugnsbrickor
- Värmebehandlingsbrickor
- Värmebehandlingsfixturer
- Ugnskorgar
- Verktyg för uppkolande ugn
- Kontinuerlig ugnsfixturer
- Vakuumugnsfixturer
- Gropugnsfixturer
- Anpassade värmebeständiga legeringsgjutgods
Vi kan arbeta från:
- kompletta produktionsritningar,
- preliminära 2D-skisser,
- arbetsstyckesritningar,
- befintliga fixturprover,
- eller helt enkelt ugnsdriftdata.
Behöver du en fixtur designad utifrån dina processförhållanden?
Du behöver inte nödvändigtvis ha en komplett verktygsritning innan du kontaktar FH® Alloy.
För teknisk utvärdering kan du tillhandahålla:
- ugnstyp,
- processtemperatur,
- atmosfär,
- släckningsmetod,
- arbetsstyckets mått,
- arbetsstyckets vikt,
- antal delar per fixtur,
- laddningsmetod,
- arbetsområde för ugnen,
- och eventuella första skisser eller foton.
FH® Alloy kan då stödja:
Applikationsgranskning → Fixturdesign → Komplett ritning → Tillverkning → Inspektion → Leverans
Om FH® Alloy
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy) specialiserar sig på anpassade värmebehandlingsarmaturer och högtemperaturlegeringskomponenter för industriella ugnstillämpningar.
Våra möjligheter omfattar teknisk design, värmebeständig legeringsgjutning, bearbetning, montering och skräddarsydd ugnsverktygsproduktion.
Ingenjörsdesign | Custom Manufacturing | Värmebehandlingsugnslösningar

 0086-13338774804

 Sep 17, 2026
 Category
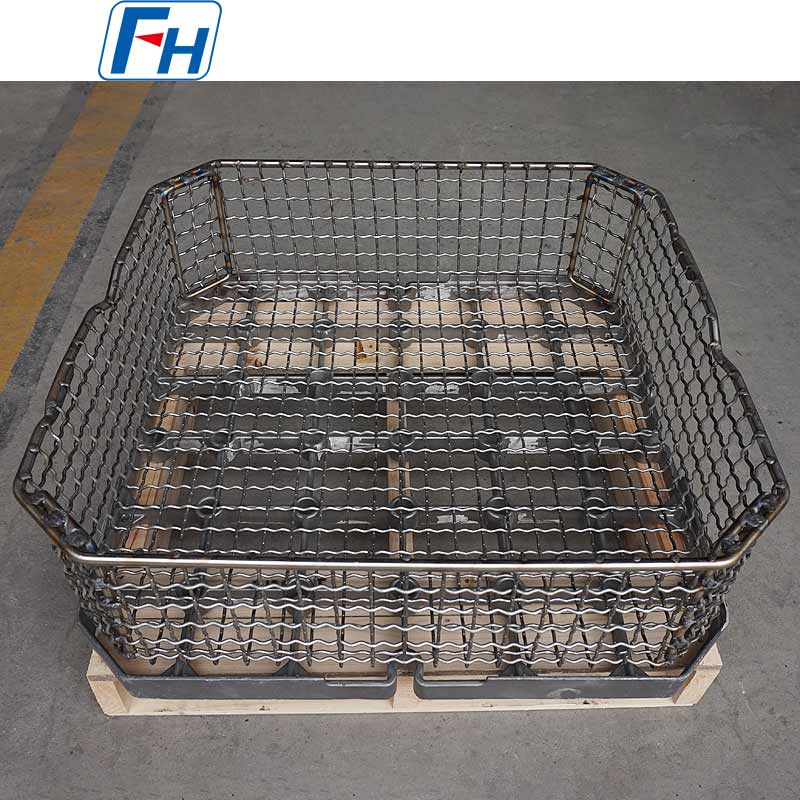 FH® mångsidig svetsad värmebehandlingsnätkorg för fordon, flyg och tung industri
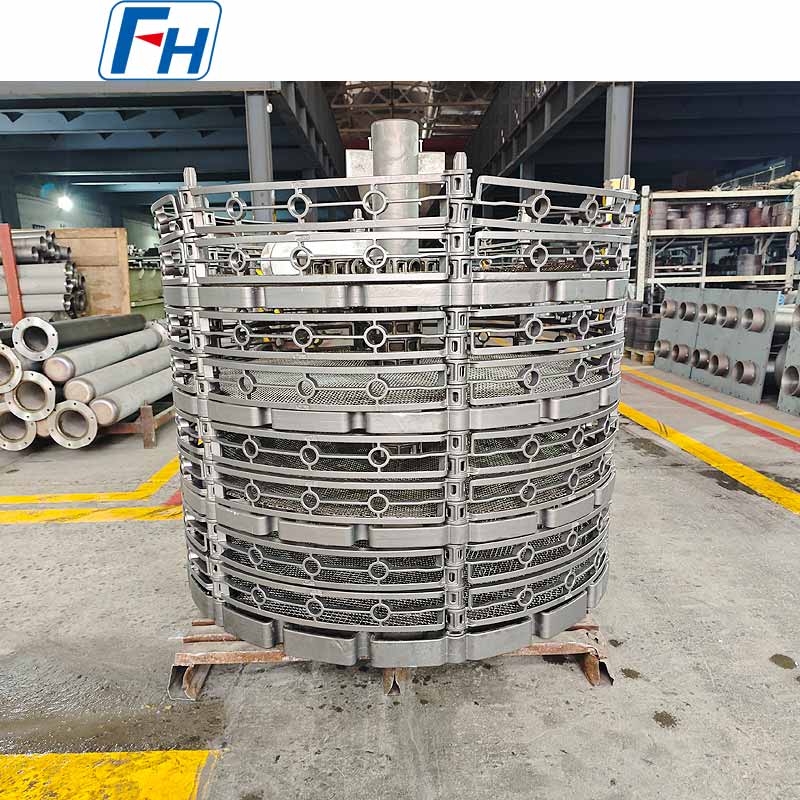 FH® Universal värmebehandlingsfixturer | För härdning / härdning / glödgning / uppkolning
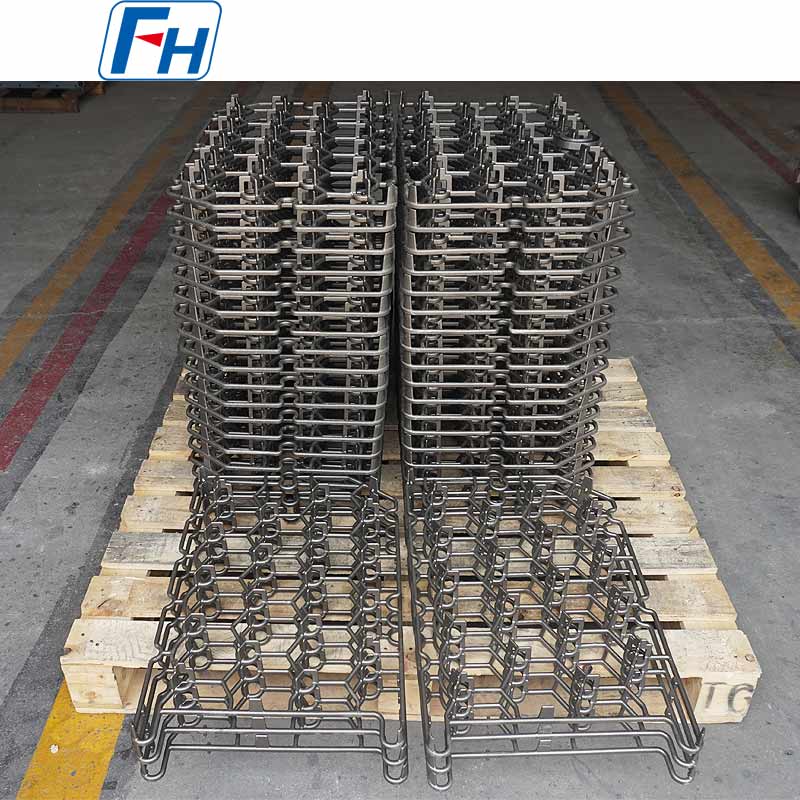 FH® EN 1.4852 Precisionsgjutna värmebehandlingsfixturer – upp till 1180°C topptemperatur
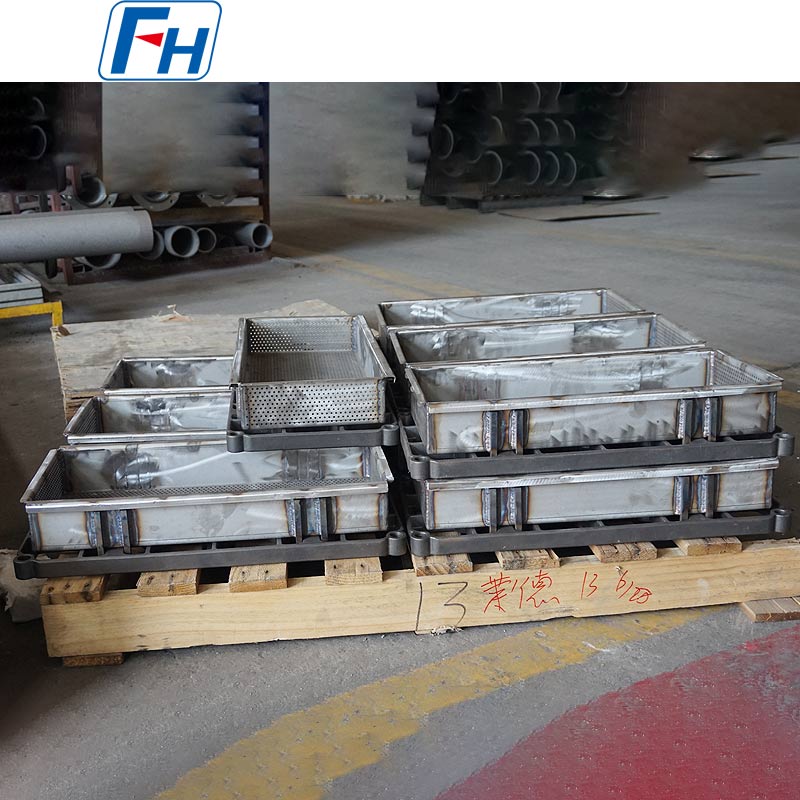 FH® 1.4852/310S austenitiska värmebeständiga svetsade värmebehandlingskorgar i rostfritt stål
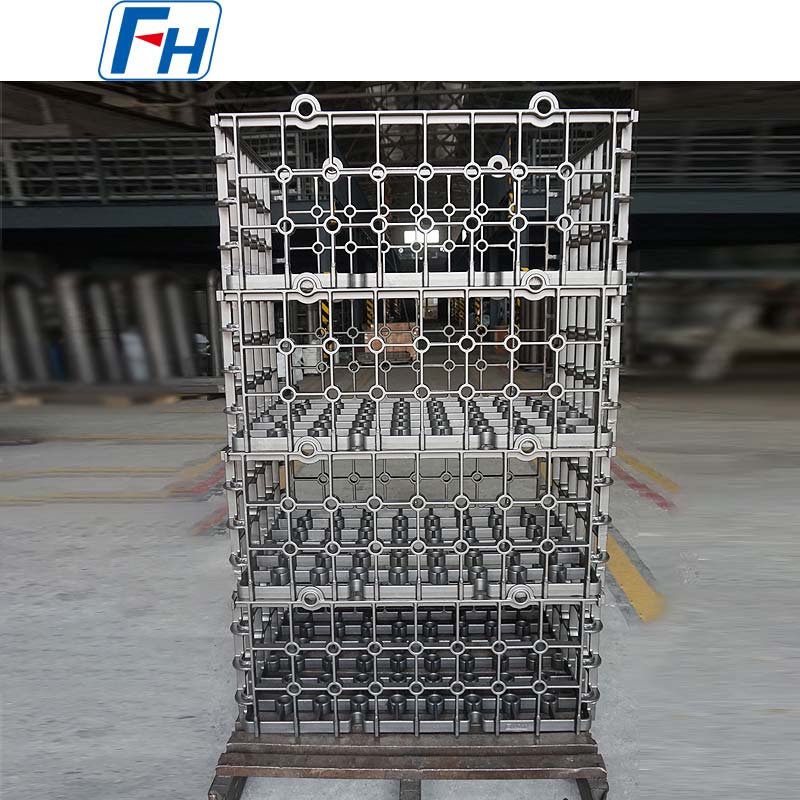 FH® 1.4848 värmebehandlingsladdningskorgar för boggihärdugn
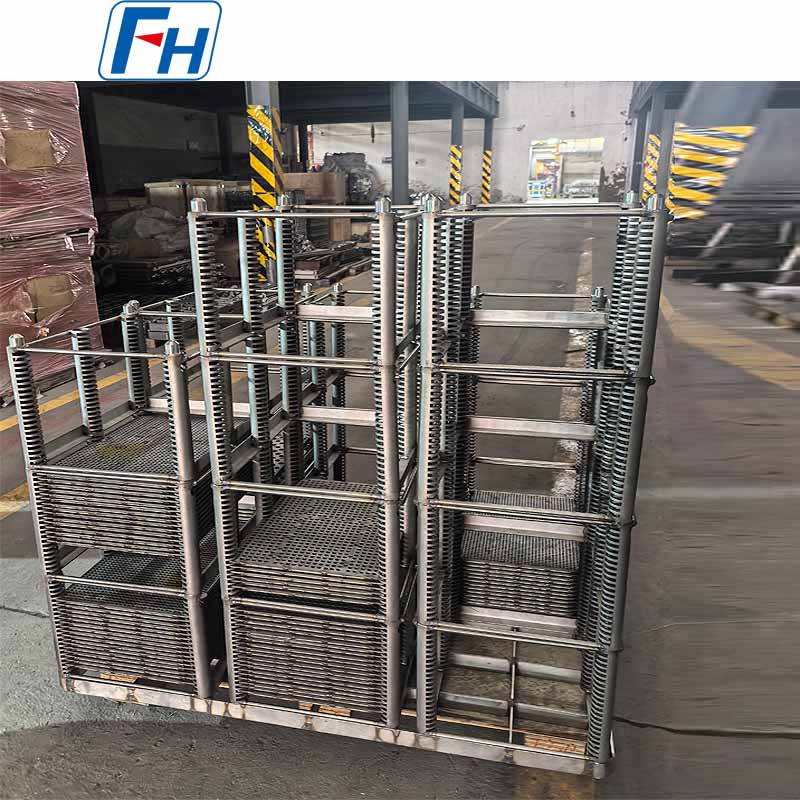 FH® svetsade värmebehandlingsfixturer | Precisionskonstruerad för ugnstillämpningar
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.